


Sprache

Zuhause / Nachrichten / Branchennachrichten / Wärmeinduktionssiegel in pharmazeutischen Verpackungen: Prozess, Verschlüsse und Qualitätskontrolle
Wärmeinduktionssiegel in pharmazeutischen Verpackungen: Prozess, Verschlüsse und Qualitätskontrolle
2026.10.02
Eine Abfülllinie mit einer Leistung von 200 Fläschchen pro Minute stoppt plötzlich. Jeder Verschluss in der letzten Charge hat eine lose Folieneinlage und der Dichtheitstest schlägt fehl. Der Übeltäter ist selten die Kappe selbst. In neun von zehn Fällen ist der Wärmeinduktionsversiegelungsprozess nicht optimal. Bei der Wärmeinduktionsversiegelung handelt es sich nicht um eine einfache Wärmeanwendung. Es nutzt ein elektromagnetisches Feld, um im Inneren der Kappe Wärme zu erzeugen, eine Polymerschicht zu schmelzen und eine Aluminiumfolienauskleidung mit dem Behälterrand zu verbinden. Wenn die Feldstärke, die Verweildauer oder das Kappendrehmoment schwankt, versagt die Dichtung lautlos. In diesem Artikel wird erklärt, wie die Induktionsversiegelung funktioniert, wo sie schief geht und wie Sie Verschlüsse und Einlagen auswählen, die zu Ihrer Abfülllinie passen.
So funktioniert die Wärmeinduktionsversiegelung
Ein Induktionsschweißkopf enthält eine Spule, die hochfrequenten Wechselstrom führt. Dadurch entsteht ein Magnetfeld. Wenn ein verschlossener Behälter unter dem Kopf vorbeiläuft, induziert das Feld Wirbelströme in der Aluminiumfolienauskleidung im Inneren des Deckels. Die Folie erwärmt sich in Millisekunden. Eine Polymerbeschichtung auf der Folie schmilzt und verbindet sich mit dem Behälterrand. Nachdem der Behälter das Feld verlässt, kühlt das Polymer unter dem Druck des Deckels ab und bildet einen hermetischen Verschluss.
Dieser Prozess unterscheidet sich vom Konduktionsheißsiegeln. Bei der Konduktionsversiegelung werden beheizte Platten oder Rollen verwendet, die die Kappe oder den Behälter berühren. Es überträgt die Wärme von außen nach innen. Durch die Induktionsversiegelung wird nur die Folie erhitzt, sodass die Kappe und das Produkt kühler bleiben. Bei hitzeempfindlichen Biologika, Impfstoffen und Antibiotika schützt dieser Unterschied das Medikament. Es verringert auch das Risiko einer Verformung des Verschlusses und eines Produktverderbs.
Zu den typischen Induktionssiegelparametern für Pharmalinien gehören eine Frequenz von 20 bis 100 kHz, eine Ausgangsleistung von 1 bis 6 kW und eine Verweilzeit von 0,5 bis 3 Sekunden. Das Drehmoment des Verschlusses liegt normalerweise zwischen 15 und 25 Zoll-Pfund für 20-mm-Fläschchen und 20 bis 35 Zoll-Pfund für 28-mm- oder größere Verschlüsse. Eine Toleranz von plus oder minus 2 Zoll-Pfund ist üblich. Die Dicke der Linerfolie reicht von 0,5 bis 1,5 mm. Jede Kombination aus Behälter, Verschluss und Liner benötigt eine eigene Validierung.
Kritische Parameter und Fehlerpunkte
Die Induktionsversiegelung schlägt fehl, wenn sich ein oder mehrere Parameter außerhalb des validierten Fensters bewegen. In der folgenden Tabelle sind allgemeine Parameter, typische Bereiche und die Fehler aufgeführt, die bei Abweichungen auftreten.
| Parameter | Typischer Bereich | Fehlermodus, wenn außerhalb des Bereichs |
|---|---|---|
| Leistungsabgabe | 1 bis 6 kW | Geringe Leistung führt zu schwachen oder unvollständigen Dichtungen; Hohe Leistung verkohlt den Liner oder verformt die Kappe. |
| Verweildauer | 0,5 bis 3 Sekunden | Bei kurzer Verweilzeit bleibt das Polymer ungeschmolzen; Eine lange Verweildauer führt zu einer Überhitzung der Folie und zu Schäden am Produkt. |
| Drehmoment begrenzen | 15 bis 35 Zoll-Pfund | Durch das geringe Drehmoment kann sich die Kappe während des Erhitzens anheben; Ein hohes Drehmoment verformt die Kappe und zerdrückt den Liner. |
| Dicke der Linerfolie | 0,5 bis 1,5 mm | Dünne Folie erwärmt sich zu schnell; Dicke Folie benötigt mehr Kraft und haftet möglicherweise nicht gleichmäßig. |
| Abkühlzeit | 1 bis 5 Sekunden | Durch kurzes Abkühlen verschiebt sich die Dichtung, bevor sie aushärtet; Langes Abkühlen verlangsamt die Leitung ohne Nutzen. |
Weitere Mängel sind in der Kappe festsitzende Folie, Undichtigkeiten der Dichtung und lose Kappen nach der Versiegelung. In der Kappe festsitzende Folie bedeutet in der Regel, dass das Linerwachs oder der Klebstoff nicht mit der Prozesstemperatur kompatibel ist. Leckagen sind häufig auf einen verunreinigten Behälterrand oder eine falsch ausgerichtete Auskleidung zurückzuführen. Lockere Kappen können durch ein zu niedriges Anziehdrehmoment oder durch ein Lösen der Kappe während des Abkühlens verursacht werden.
Testen Sie jede Charge mit mindestens drei Methoden. Ein Farbstoffpenetrationstest deckt Kanallecks auf. Ein Vakuumzerfallstest misst die Integrität des Behälterverschlusses. Ein Peel-Test prüft die Verbundfestigkeit zwischen Folie und Behälter. Bei sterilen Produkten sorgt die Berstdruckprüfung für zusätzliche Sicherheit. Dokumentieren Sie die Ergebnisse und bewahren Sie diese zusammen mit dem Chargenprotokoll auf.
Passende Kappen und Liner für Ihren Behälter
Verschluss und Liner müssen zur Behälterausführung, zur Geschwindigkeit der Abfülllinie und zur Arzneimittelformulierung passen. Injektionsfläschchen verwenden normalerweise 20-mm- oder 13-mm-Aluminiumkappen mit Zugring oder Abreißöffnungen. Mit einem Zugringverschluss können Krankenschwestern die Durchstechflasche ohne Werkzeug öffnen, was in Notaufnahmen und Intensivstationen wichtig ist. Die Innenfolie muss flach am Fläschchenrand anliegen. Jede Neigung erzeugt einen Leckpfad.
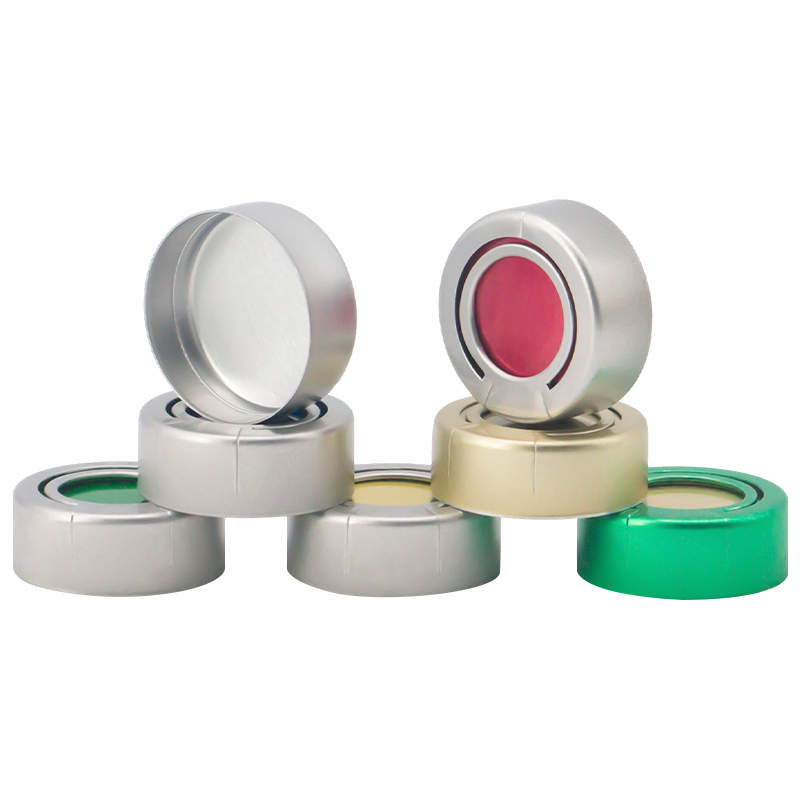 Aluminium-Zugringkappe Ein manipulationssicherer Aluminiumverschluss für Injektionsfläschchen. Es verfügt über einen integrierten Zugring, der beim Ziehen die gesamte Aluminiumkappe sauber aus der Sicht entfernt... Produkt anzeigen →
Infusionsflaschen sind größer und schwerer. Sie benötigen Kappen, die beim Autoklavieren und Transport sicher bleiben. Aluminium-Kunststoff-Brückenkappen kombinieren eine Aluminiumschale mit einer Kunststoffoberseite. Die Brückenstruktur sorgt für einen starken Halt und eine saubere Öffnung. Diese Kappen eignen sich gut für die Induktionsversiegelung, da die Kunststoffoberseite das Magnetfeld nicht beeinträchtigt. Der Liner verbindet sich mit der Oberfläche der Glas- oder Plastikflasche.
 Brückenkappe aus Aluminium und Kunststoff Ein spezieller Verschlussdeckel für Infusionsflaschen, bestehend aus einem Brückendeckel aus Aluminium und einem Kunststoffdeckel. Produkt anzeigen →
Orale Flüssigkeitsflaschen verwenden häufig Schraubverschlüsse. Ein Schraubdeckel sorgt für einen wiederverschließbaren Verschluss, nachdem das Induktionssiegel gebrochen ist. Der Liner muss rückstandsfrei am Flaschenhals haften. Bei pädiatrischen Sirupen und Hustenpräparaten verhindert ein dichter Verschluss Verdunstung und Kontamination. Das Drehmoment der Kappe muss hoch genug sein, um den Liner an Ort und Stelle zu halten, aber niedrig genug, damit ein Patient ihn öffnen kann.
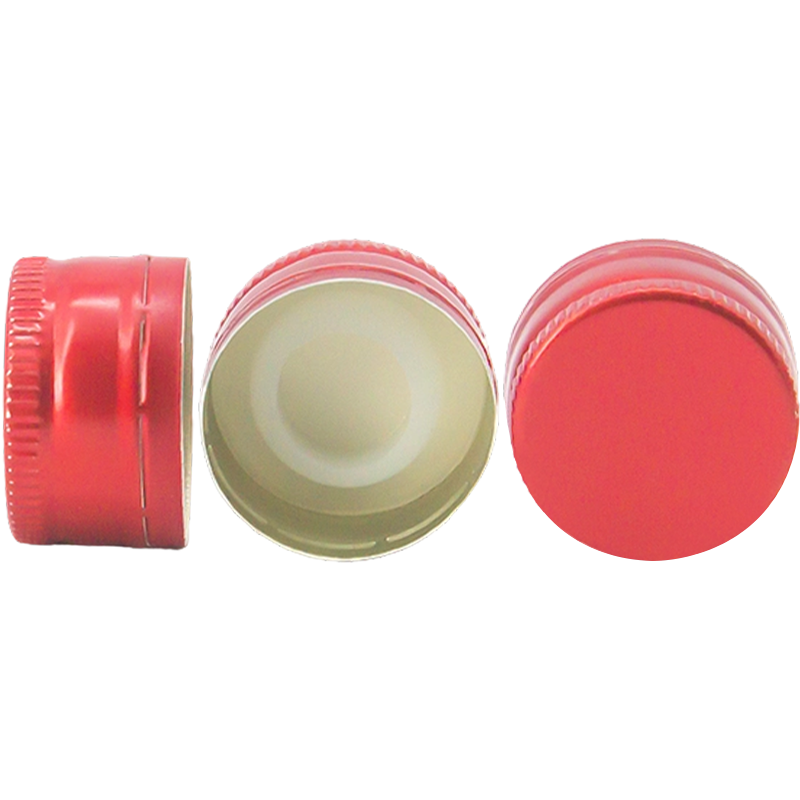 Schraubverschluss aus Aluminium Eine kostengünstige und langlebige Versiegelungslösung für orale Flüssigkeitsflaschen. Es besteht aus einem einzigen Stück Aluminium und bildet durch Crimpen auf der Unterseite ein sicheres Gewinde. Produkt anzeigen →
Euro-PP-Kappen und andere Kunststoffverschlüsse unterstützen auch die Induktionsversiegelung, wenn sie eine Folieneinlage enthalten. Stellen Sie sicher, dass das Kappenmaterial der in der Folie erzeugten Hitze standhält. Einige Kunststoffe erweichen oder verformen sich bei den Siegeltemperaturen. Fordern Sie immer Linermuster an und führen Sie einen Test mit Ihrem tatsächlichen Produkt durch.
Eine detaillierte Aufschlüsselung der Kappentypen finden Sie in unserem Vollständiger Leitfaden für Aluminiumverschlüsse für Arzneimittelfläschchen .
Qualitätskontrolle und regulatorische Erwartungen
Pharmazeutische Verpackungen unterliegen strengen Vorschriften. In den Vereinigten Staaten erwartet die Food and Drug Administration die Integrität des Behälterverschlusses für sterile Produkte. In Europa deckt Anhang 1 der Good Manufacturing Practice-Richtlinien die sterile Herstellung ab. Beide Frameworks erfordern eine dokumentierte Validierung des Versiegelungsprozesses. Das bedeutet schriftliche Verfahren für die Einrichtung, den Betrieb und die Überwachung des Induktionssiegelgeräts.
Auch der Deckellieferant spielt eine Rolle. Kappen sollten in einer kontrollierten Umgebung hergestellt werden. Jiangsu Changjiang Lids Co., Ltd. betreibt Reinräume der Klassen C und A und befolgt die GMP- und ISO 9001-Anforderungen. Das Unternehmen produziert Aluminiumverschlüsse, Aluminium-Kunststoff-Verschlüsse und Euro-PP-Verschlüsse mit einer jährlichen Kapazität von 3 Milliarden Aluminiumverschlüssen und 800 Millionen Polypropylenverschlüssen. Diese Funktionen unterstützen das Maß an Sauberkeit und Rückverfolgbarkeit, das Pharmakäufer benötigen.
Wenn Sie einen Verschlusslieferanten auditieren, fordern Sie Analysezertifikate für jede Charge an. Bestätigen Sie, dass das Linermaterial den USP-Klasse VI oder gleichwertigen Biokompatibilitätsstandards entspricht. Überprüfen Sie, ob der Lieferant das Induktionssiegel für Ihren spezifischen Behälter validiert. Eine generische Siegelvalidierung reicht nicht aus. Das Behälterfinish, das Drehmoment des Verschlusses und die Liniengeschwindigkeit beeinflussen alle das Ergebnis.
Überlegungen zur Beschaffung und Risikominderung
Der Kauf von Kappen für die Induktionsversiegelung ist kein einfacher Preisvergleich. Eine kostengünstigere Obergrenze kann zwar den Bruchteil eines Cents pro Einheit einsparen, aber eine fehlerhafte Versiegelung kann bei Ausschusschargen Tausende kosten. Berücksichtigen Sie diese Faktoren, bevor Sie eine Bestellung aufgeben.
- Fordern Sie Linermuster an und führen Sie einen Leitungstest mit drei verschiedenen Drehmomenteinstellungen durch.
- Fragen Sie nach dem empfohlenen Induktionsversiegelungsfenster für Ihre Behälterausführung.
- Bestätigen Sie die Mindestbestellmenge und die Lieferzeit für Kappen und Liner.
- Prüfen Sie, ob der Lieferant OEM-Anpassungen für Kappenfarbe, Logo oder Linertyp anbietet.
- Überprüfen Sie die Reinraumklassifizierung und Qualitätszertifikate des Lieferanten.
- Testen Sie die Versiegelung nach simuliertem Transport und beschleunigter Alterung.
Auch die Lagerung ist wichtig. Kappen und Liner sollten bis zur Verwendung in versiegelten Beuteln bleiben. Feuchtigkeit kann die Wachs- und Polymerschichten angreifen. Staub auf dem Liner verhindert eine gleichmäßige Verklebung. Richten Sie einen kontrollierten Bereitstellungsbereich in der Nähe der Abfülllinie ein und schulen Sie die Bediener im Umgang mit Verschlüssen mit sauberen Handschuhen.
Kontaktieren Sie unser Team um Ihre Dichtungsanforderungen zu besprechen und Muster anzufordern. Wir können Ihnen dabei helfen, den richtigen Verschluss und Liner für Ihre Abfülllinie und Ihr Produkt zu finden.
Die Wärmeinduktionsversiegelung ist ein System und keine einzelne Komponente. Der Siegelkopf, die Kappe, der Liner, der Behälter und die Füllleitung interagieren alle. Eine perfekte Kappe mit dem falschen Drehmoment wird undicht sein. Ein perfektes Drehmoment mit der falschen Auskleidung führt zur Verkohlung oder zum Verkleben. Beginnen Sie mit einem validierten Parameterfenster, testen Sie jede Charge und wählen Sie Verschlüsse von einem Lieferanten, der die pharmazeutischen Anforderungen versteht. Dieser Ansatz schützt Ihr Produkt, Ihre Patienten und Ihren Produktionsplan.
Nachrichten
-
Eine gefüllte Flasche mit Suspension zum Einnehmen kommt vom Band, der Deckel wird vom Kunden abgedreht und die Folienscheibe bleibt im Deckel und nicht am Flaschenrand steck...
READ MORE -
Ein Impfstofffläschchen verlässt die Abfülllinie, reist per LKW und kommt mit einem dünnen Flüssigkeitsfilm auf der Schulter an. Die Kappe ist dicht, aber die innere Dichtung...
READ MORE -
Eine Abfülllinie mit einer Leistung von 200 Fläschchen pro Minute stoppt plötzlich. Jeder Verschluss in der letzten Charge hat eine lose Folieneinlage und der Dichtheitstest ...
READ MORE -
Eine gefüllte HDPE-Flasche verlässt die Abfülllinie mit einem vorschriftsmäßig angezogenen Verschluss. Es wird unter einen Induktionsversiegeler geführt und Sekunden später s...
READ MORE
Verwandte Produkte
-

Ein spezieller Verschlussdeckel für Infusionsflaschen, bestehend aus einem Brückendeckel aus Aluminium und einem Kunststoffdeckel. Das Strukturdesign von ZB bietet den Vorteil einer geringen Öff...
Mehr anzeigen -

Eine standardisierte Polypropylenkappe mit zwei Anschlüssen für Infusions- und Lösungsflaschen. Diese integrierte Lösung gewährleistet einen zuverlässigen Verschluss und bietet zwei unterschiedlich...
Mehr anzeigen -

Eine Präzisionsdichtungslösung für kartuschenbasierte Arzneimittelverabreichungssysteme wie vorgefüllte Spritzen und Pen-Injektoren. Es gewährleistet sterile Integrität und einen sicheren, zuverläs...
Mehr anzeigen -

Ein standardisierter Polypropylen-Zugringverschluss für Infusions- und Lösungsflaschen. Diese manipulationssichere Lösung gewährleistet einen zuverlässigen Verschluss und bietet einen integrierten ...
Mehr anzeigen -

Eine zuverlässige und manipulationssichere Verschlusslösung für Standard-Injektionsfläschchen. Es gewährleistet die Integrität der Behälterversiegelung und den sicheren Nadelzugang für flüssige Med...
Mehr anzeigen -

Ein manipulationssicherer Aluminiumverschluss für Injektionsfläschchen. Es verfügt über einen integrierten Zugring, der beim Ziehen die gesamte Aluminiumkappe sauber vom Fläschchenhals entfernt, so...
Mehr anzeigen
-
Nehmen Sie Kontakt auf
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Nr. 1 Mingzhu Road, Youfang Industrial Park, Stadt Yangzhong, Zhenjiang, Jiangsu, China
Die auf dieser Website bereitgestellten Informationen sind nur für die Verwendung in Ländern und Gerichtsbarkeiten außerhalb der Volksrepublik China bestimmt.
-
Produkt
Aluminium-Kunststoffkappen Aluminiumkappen Euro-PP-Kappen PP-Behälter für Kontaktlinsen mit Folienverschluss Kunststoffaufhänger für Infusionsflasche Plastikkanister -
WhatsApp
Chris

-
WeChat
Lilian

Urheberrecht© 2025 Jiangsu Changjiang Lids Co., Ltd. Alle Rechte vorbehalten.
OEM-Hersteller von pharmazeutischen Verpackungen
Lieferant von Pharmakappen
