


Sprache

Zuhause / Nachrichten / Branchennachrichten / Wärmeinduktionsauskleidungen für Pharmaflaschen: Auswahl und Versiegelung
Wärmeinduktionsauskleidungen für Pharmaflaschen: Auswahl und Versiegelung
2026.10.01
Eine gefüllte HDPE-Flasche verlässt die Abfülllinie mit einem vorschriftsmäßig angezogenen Verschluss. Es wird unter einen Induktionsversiegeler geführt und Sekunden später sollte die Folie im Deckel mit dem Flaschenrand verklebt werden. Wenn die Einstellung für Liner, Kappe oder Versiegelung falsch ist, sieht die Verpackung möglicherweise gut aus, besteht jedoch einen Dichtheitstest nicht. Ein Wärmeinduktionsliner ist daher keine generische Folienscheibe. Es ist Teil eines versiegelten Systems, das Verschluss, Behälterhalsabschluss, Induktionsversiegelung und Qualitätsprüfungen umfasst. In diesem Leitfaden wird erklärt, was der Liner leistet, wie man ihn auswählt, wo Dichtungen versagen und was vor der Produktion überprüft werden muss.
Was ein Wärmeinduktionsliner ist und was er enthält
Eine Wärmeinduktionsauskleidung ist eine mehrschichtige Dichtung, die in einer Kappe sitzt. Wenn der verschlossene Behälter ein Induktionsfeld passiert, erwärmt sich die Aluminiumfolienschicht durch Wirbelströme. Durch die Hitze schmilzt eine Polymer-Heißsiegelschicht auf der Behälterseite. Durch den Druck des Verschlusses wird die erweichte Schicht gegen den Flaschenrand gedrückt. Nach dem Abkühlen bleibt die Folie mit dem Behälter verbunden und bildet eine dichte Membran.
| Schicht | Gemeinsames Material | Primäre Funktion | Was zu überprüfen ist |
|---|---|---|---|
| Folie | Aluminiumfolie | Erzeugt Wärme und sorgt für eine Feuchtigkeits- und Sauerstoffbarriere | Dicke, Leitfähigkeit, Nadellöcher, Qualität |
| Heißsiegeln | Polymerbeschichtung oder Wachsmischung | Verbindet sich beim Erhitzen mit dem Behälterrand | Kompatibilität mit HDPE, PP, PET, Glas; Siegelfestigkeit |
| Unterstützung | Pappe, Schaumstoff, PET, Zellstoff | Unterstützt den Liner in der Kappe und kontrolliert die Kompression | Dicke, Dichte, Rückfederung, Kappensitz |
So funktioniert die Wärmeinduktionsversiegelung
Die Induktionsversiegelung ist ein berührungsloser Prozess. Die Schweißspule erzeugt ein elektromagnetisches Wechselfeld. Die Aluminiumfolie im Liner erwärmt sich und die Heißsiegelschicht schmilzt. Das Drehmoment des Deckels und die Oberlast des Behälters sorgen für Druck zum Kleben. Nachdem der Behälter die Spule verlassen hat, kühlt die Versiegelung ab und verstärkt sich.
Vier Variablen steuern das Ergebnis:
- Leistung: zu niedrig führt zu schwachen Dichtungen; Zu hoch verbrennt die Liner oder verzieht die Kappen.
- Verweilzeit: Die Liniengeschwindigkeit ändert die Belichtungszeit, sodass ein Rezept mit 60 Flaschen pro Minute bei 120 Flaschen fehlschlagen kann.
- Druck und Drehmoment: Niedriges Drehmoment erzeugt Kanäle; Ein zu hohes Drehmoment verformt die Kappe.
- Abkühlen: Die Bindung muss vor der Handhabung oder Etikettierung aushärten.
Nehmen Sie die Einstellungen anhand des tatsächlichen Behälters, Verschlusses, Liners, Produkts und der Liniengeschwindigkeit vor. Eine von einer anderen Flaschengröße kopierte Einstellung ist nur ein Ausgangspunkt.
Warum pharmazeutische Verpackungen Wärmeinduktionsauskleidungen verwenden
Bei regulierten Verpackungen erfüllt der Liner gleich mehrere Funktionen:
- Manipulationsnachweis: Ein aufgeklebtes Foliensiegel zeigt an, dass der Behälter nicht geöffnet wurde.
- Verhinderung von Auslaufen: Es verringert das Risiko, dass Flüssigkeiten während des Transports austreten.
- Feuchtigkeits- und Sauerstoffbarriere: Folie schützt empfindliche Arzneimittel.
- Kontaminationskontrolle: Die Membran begrenzt das Eindringen von Mikroben.
- Diebstahlschutz: Ein gebrochenes Siegel ist sichtbar.
Diese Vorteile sind für Injektionsfläschchen, Infusionsflaschen, Impfstoffflaschen, orale Flüssigkeiten und diagnostische Reagenzien von Bedeutung. Der Liner ersetzt keinen guten Verschluss oder validierten Abfüllprozess, ist jedoch für die Integrität des Behälterverschlusses von entscheidender Bedeutung. Zum Beispiel ein Fläschchenverschlusssystem, das verwendet Aluminium-Kunststoffkappen für Fläschchen müssen als vollständige Einheit und nicht als einzelne Teile betrachtet werden.
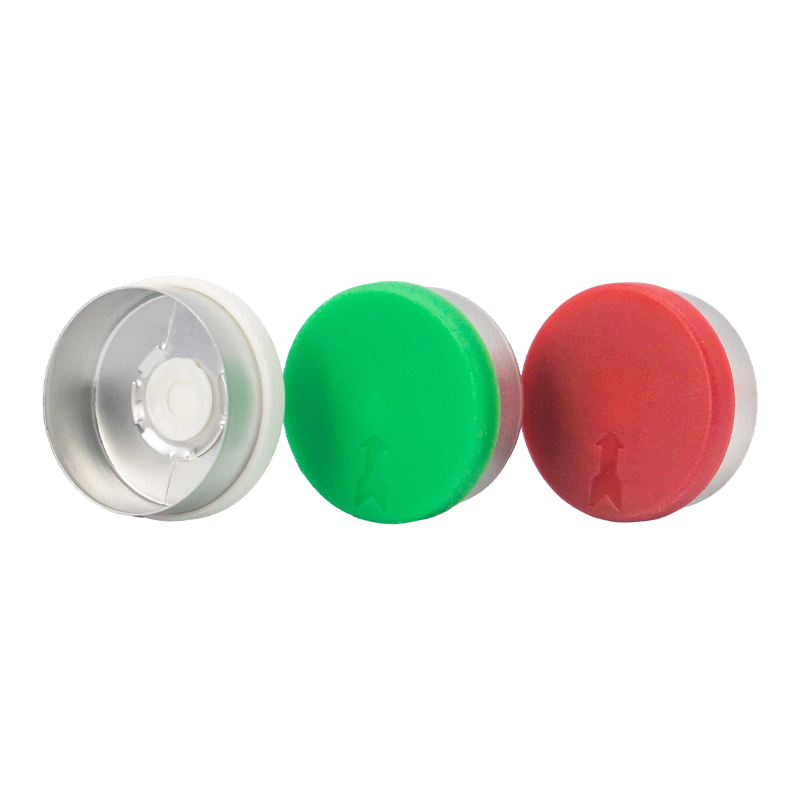 Großhandel mit Aluminium-Kunststoff-Verschlüssen für Injektionsfläschchen und Impfstoffflaschen Ein zusammengesetzter Durchstechflaschenverschluss mit einer Aluminiumhülle, einem Kunststoffeinsatz und einem Gummistopfen zum Schutz von Injektionsmitteln. Hergestellt in GMP-Reinräumen mit groß angelegter Aluminium-Kunststoff-Kappenproduktion. Produkt anzeigen →
Auswahl des richtigen Liners für Ihren Behälter und Verschluss
Beginnen Sie mit dem Container, nicht mit dem Liner-Katalog. Die Ausführung des Halses, das Material und die Oberflächenbeschaffenheit bestimmen, welche Heißsiegelschicht haftet. Eine Auskleidung für HDPE dichtet möglicherweise nicht zuverlässig an PP, PET, Glas oder einer beschichteten Lippe ab. Kappenmaterial, Taschentiefe, Gewindedesign und Drehmoment wirken sich auch auf den Druck an der Dichtung aus.
Überprüfen Sie diese Punkte, bevor Sie Muster anfordern:
- Zeichnung des Behältermaterials und der Halsausführung, einschließlich Durchmesser, Gewinde und Ebenheit der Lippe.
- Kappentyp und Innentaschenabmessungen.
- Fülltemperatur und ob das Produkt heiß abgefüllt, retortiert oder gefroren ist.
- Sterilisationsmethode wie Ethylenoxid, Gamma oder Autoklav.
- Zielliniengeschwindigkeit, Versiegelungsmodell und Leistungsbereich.
- Erforderliche Siegelfestigkeit, Leckrate und Barriereleistung.
Eine Schaumstoffunterlage toleriert möglicherweise eine größere Kappenvariation; Eine Pappunterlage kann für eine festere Versiegelung sorgen. Das falsche Trägermaterial kann nach dem Verschließen aus der Kappe herausfallen oder kleben bleiben. Für Infusionsbehälter können Euro-PP-Verschlüsse mit Zugring- oder Twinport-Design mit kompatiblen Linern kombiniert werden, das Siegelfenster muss jedoch validiert werden.
 Euro-PP-Kappen mit Zugring für Infusions- und Lösungsflaschen Originalitätssichere Polypropylenkappen mit integrierten Zugringen für werkzeuglosen Zugriff auf Infusions- und Lösungsflaschen. Kompatible Auskleidungen und Dichtungsparameter sollten für die Anwendung validiert werden. Produkt anzeigen →
Häufige Fehlermodi und deren Diagnose
Die meisten Defekte bei der Induktionsversiegelung sind auf eine Fehlanpassung oder Abweichung zurückzuführen und nicht auf eine einzelne schlechte Auskleidung. Die Tabelle ordnet häufige Symptome wahrscheinlichen Ursachen und ersten Kontrollen zu.
| Symptom | Wahrscheinliche Ursache | Erste Kontrollen |
|---|---|---|
| Schwache oder teilweise Versiegelung | Geringe Leistung, kurze Verweilzeit, niedriges Kappendrehmoment oder verschmutzte Lippe | Überprüfen Sie die Schweißleistung, die Liniengeschwindigkeit, das Drehmoment der Kappe und den Zustand der Lippe |
| Folie stuck in cap | Überhitzung, falsche Trennschicht oder übermäßige Kompression der Kappe | Leistung oder Verweilzeit reduzieren; Überprüfen Sie die Linerkonstruktion und die Kappentiefe |
| Verbrannter oder verfärbter Liner | Leistung zu hoch, Spule zu nah oder doppelter Durchgang durch das Schweißgerät | Spulenabstand messen; Bestätigen Sie, dass die Behälter einmal mit der richtigen Geschwindigkeit passieren |
| Leck nach dem Versiegeln | Kanal unter Folie, ovaler Hals oder beschädigte Lippe | Überprüfen Sie die Halsoberfläche, die Liner-Zentrierung und den Dichtungsbereich mit einem Farbstoff- oder Vakuumtest |
| Kappenverzerrung | Übermäßige Hitze oder dünne Kappenwand | Überprüfen Sie das Deckharz, die Wandstärke und die Abkühlzeit |
Passen Sie die Leistung nicht alleine an. Wärme, Zeit, Druck und Kühlung interagieren. Ein Wechsel des Verschlusslieferanten oder der Liner-Charge kann das Zeitfenster verschieben. Führen Sie Aufzeichnungen über die Einstellungen der Versiegelung, das Drehmoment der Kappe, die Charge der Auskleidung und die Testergebnisse, damit Abweichungen zurückverfolgt werden können.
Einrichten und Validieren des Versiegelungsprozesses
Beginnen Sie mit einem kontrollierten Versuch unter Verwendung des Produktionsbehälters, der Kappe, der Auskleidung, des Produkts und der Liniengeschwindigkeit. Testen Sie niedrige, mittlere und hohe Leistung und Verweilzeit. Überprüfen Sie das Verbindungsmuster auf einen gleichmäßigen Ring ohne Brandflecken oder Kanäle.
Die Validierung sollte Folgendes umfassen:
- Siegelschäl- oder Bersttest.
- Farbstoffpenetrations- oder Vakuumzerfall-Lecktest.
- Visuelle Prüfung auf Folienbedeckung, Falten und Kappenschäden.
- Drehmomenttest nach dem Verschließen und simuliertem Transport.
- Bei Bedarf Stabilitäts- oder Versandsimulation.
Überprüfen Sie während der Produktion in definierten Abständen die Leistung der Versiegelung, die Liniengeschwindigkeit, das Drehmoment der Kappe und die Qualität der Versiegelung. Bewahren Sie für jede Flaschengröße separate Rezepte auf.
Lieferanten- und Qualitätsprüfungen
Der Liner-Lieferant sollte Materialspezifikationen, Daten zur Heißsiegelschicht, Migrations- oder Biokompatibilitätsinformationen (sofern relevant), Chargenrückverfolgbarkeit und empfohlene Siegelfenster bereitstellen. Bei pharmazeutischen Verpackungen reduzieren eine Reinraumfertigung und ein dokumentiertes Qualitätssystem das Risiko. ISO 9001 und GMP-Anpassung sind praktische Signale dafür, dass der Lieferant regulierte Märkte versteht.
Jiangsu Changjiang Lids Co., Ltd. stellt seit 2000 pharmazeutische Verpackungen her und betreibt einen C-A-Reinraum. Das Sortiment umfasst Aluminiumverschlüsse, Aluminium-Kunststoffverschlüsse, Euro-PP-Verschlüsse sowie Verschlüsse für Injektionsfläschchen, Infusionsflaschen und orale Flüssigkeiten. Darin wird eine jährliche Kapazität von 3 Milliarden Aluminium- und Aluminium-Kunststoffverschlüssen sowie 800 Millionen Polypropylenverschlüssen mit GMP- und ISO 9001-Systemen angegeben. Da Liner, Verschluss und Flaschenhals zusammenarbeiten müssen, ist diese Erfahrung in der Verschlussherstellung relevant. Du kannst Fordern Sie Muster oder eine Liner-Bewertung an um die Passform vor der Produktion zu bestätigen.
Fragen Sie, wie Trägermaterialchargen kontrolliert werden und wie Änderungen bei Folien- oder Folienlieferanten gehandhabt werden. Eine neue Heißsiegelbeschichtung kann die Siegelleistung verändern, selbst wenn die fertige Kappe gleich aussieht.
Wichtige Erkenntnisse für die Auswahl von Wärmeinduktionsauskleidungen
- Behandeln Sie den Liner als Teil eines kompletten Verschlusssystems mit Kappe, Behälter, Versiegelung und Prozess.
- Passen Sie die Heißsiegelschicht an das Behältermaterial und die Sterilisationsmethode an.
- Steuern Sie Leistung, Verweilzeit, Druck, Drehmoment und Kühlung in einem Fenster.
- Validieren Sie mit Dichtheits- und Dichtungsfestigkeitstests und überwachen Sie dann die Produktion.
- Arbeiten Sie mit einem Lieferanten zusammen, der Materialien, Chargenrückverfolgbarkeit und Reinraumkontrollen dokumentiert.
Ein Wärmeinduktionsliner sieht einfach aus, schützt aber das Produkt von der Abfülllinie bis zum Patienten. Definieren Sie die Anforderung, testen Sie das reale System und behalten Sie den Prozess unter Kontrolle.
Nachrichten
-
Eine gefüllte Flasche mit Suspension zum Einnehmen kommt vom Band, der Deckel wird vom Kunden abgedreht und die Folienscheibe bleibt im Deckel und nicht am Flaschenrand steck...
READ MORE -
Ein Impfstofffläschchen verlässt die Abfülllinie, reist per LKW und kommt mit einem dünnen Flüssigkeitsfilm auf der Schulter an. Die Kappe ist dicht, aber die innere Dichtung...
READ MORE -
Eine Abfülllinie mit einer Leistung von 200 Fläschchen pro Minute stoppt plötzlich. Jeder Verschluss in der letzten Charge hat eine lose Folieneinlage und der Dichtheitstest ...
READ MORE -
Eine gefüllte HDPE-Flasche verlässt die Abfülllinie mit einem vorschriftsmäßig angezogenen Verschluss. Es wird unter einen Induktionsversiegeler geführt und Sekunden später s...
READ MORE
Verwandte Produkte
-

Ein spezieller Verschlussdeckel für Infusionsflaschen, bestehend aus einem Brückendeckel aus Aluminium und einem Kunststoffdeckel. Das Strukturdesign von ZB bietet den Vorteil einer geringen Öff...
Mehr anzeigen -

Eine zuverlässige und manipulationssichere Verschlusslösung für Standard-Injektionsfläschchen. Es gewährleistet die Integrität der Behälterversiegelung und den sicheren Nadelzugang für flüssige Med...
Mehr anzeigen -

Eine spezielle Verschlusskappe für orale Flüssigkeiten. Die leicht abreißbare Aluminiumkappe ermöglicht dem Benutzer ein schnelles und zuverlässiges Öffnen mit einer Öffnungserfolgsquote von nahezu...
Mehr anzeigen -

Eine zuverlässige und manipulationssichere Verschlusslösung für Standard-Injektionsfläschchen. Es gewährleistet die Integrität der Behälterversiegelung und den sicheren Nadelzugang für flüssige Med...
Mehr anzeigen -

Ein spezieller Verschlussdeckel für pharmazeutische Injektionsfläschchen. Die leicht abreißbare Aluminiumkappe ermöglicht dem Benutzer ein schnelles und zuverlässiges Öffnen mit einer Öffnungserfol...
Mehr anzeigen -

Eine sichere und benutzerfreundliche Versiegelungslösung, die speziell für orale Flüssigkeiten entwickelt wurde. Es gewährleistet zuverlässige Produktintegrität, auslaufsichere Leistung und die Ein...
Mehr anzeigen
-
Nehmen Sie Kontakt auf
 +86 511 8813 2922
 +86 139 5290 2286
 lilian@changjianglids.com
 Nr. 1 Mingzhu Road, Youfang Industrial Park, Stadt Yangzhong, Zhenjiang, Jiangsu, China
Die auf dieser Website bereitgestellten Informationen sind nur für die Verwendung in Ländern und Gerichtsbarkeiten außerhalb der Volksrepublik China bestimmt.
-
Produkt
Aluminium-Kunststoffkappen Aluminiumkappen Euro-PP-Kappen PP-Behälter für Kontaktlinsen mit Folienverschluss Kunststoffaufhänger für Infusionsflasche Plastikkanister -
WhatsApp
Chris

-
WeChat
Lilian

Urheberrecht© 2025 Jiangsu Changjiang Lids Co., Ltd. Alle Rechte vorbehalten.
OEM-Hersteller von pharmazeutischen Verpackungen
Lieferant von Pharmakappen
